Alliages à base de nickel : un défi pour les spécialistes de Horn
Les températures de fonctionnement des réacteurs d’avions, turbines de centrales électriques, moteurs de lance-missiles, turbocompresseurs et réacteurs chimiques vont de 1 000°C à 1 500°C. Les seuls matériaux à résister à ces températures sont ceux qui présentent des propriétés thermiques, mécaniques et chimiques, comme par exemple les alliages à base de nickel.
Pour la petite histoire, le nom de l’élément nickel (Ni) vient des Monts Métallifères (Erz). On y a trouvé jadis de la nickéline. Comme celle-ci ressemblait à du minerai de cuivre, les montagnards ont voulu en extraire du cuivre. Ce fut peine perdue car il ne s’agissait pas de véritable minerai de cuivre. De là vient la légende selon laquelle les esprits de la montagne auraient ensorcelé le minerai appelé nickel dans les Monts Métallifères.
Obstacles à l’usinage
Les alliages à base de nickel comme Nimonic 90, Inconel 718, René 80 et Hastelloy présentent une conductivité thermique particulièrement basse. Surtout dans les matériaux utilisés dans la construction de turbines, cette propriété entraîne la formation d’arêtes rapportées et un écrouissage. Ceci, associé à la forte résistance de l’alliage, provoque des vibrations sollicitant considérablement le tranchant des outils. On peut y remédier par une couche de finition minimisant le frottement, qui lisse en même temps les contraintes contradictoires, comme une forte dureté et une faible tendance au fissurage.
Les superalliages amènent Horn à poursuivre ses développements
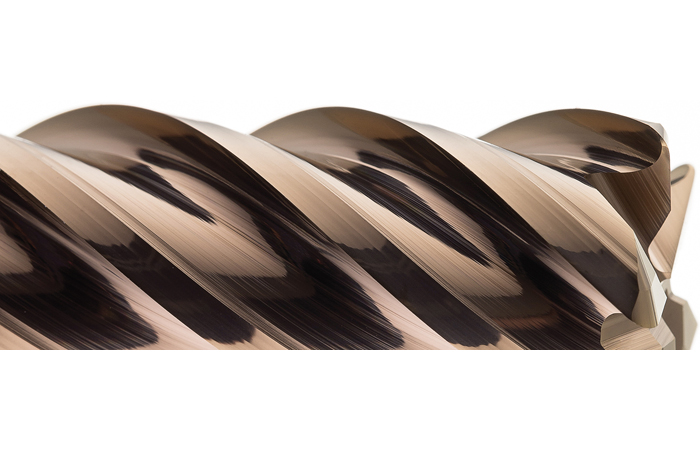
Le besoin d’un tranchant aussi affûté que possible et d’une augmentation de la longévité des outils a mené à la mise au point de revêtement d’outils, comme une couche mince nanostructurée de TiAlN, avec un infime arrondissement de l’arête de coupe. Ce revêtement permet d’obtenir d’excellentes longévités au fraisage. Il est fondé sur une précision exigeante et une précision de concentricité des outils, avec une sollicitation régulière consécutive des différentes arêtes de coupe. Des plaquettes de coupe composées de ce type de carbure et de ce revêtement existent aussi pour l’usinage de gorges. Le développement allant de pair avec le revêtement d’arêtes de coupe extrêmement résistantes à la rupture en carbure permet d’atteindre des vitesses de coupe de 30 m/mn à 65 m/mn. Il est possible de travailler avec des paramètres d’usinage nettement supérieurs, en utilisant des céramiques de coupe renforcées par des whiskers en carbure de silicium fibreux et des nitrures oxydés de silicium et aluminium résistant à l’usure. Elles se distinguent par une grande dureté à chaud et une excellente résistance à l’usure.
Pour des raisons liées à la production, la conformation de l’arête de coupe est toutefois fortement limitée avec les céramiques de coupe renforcées par des whiskers. Lors du tournage avec des céramiques de coupe, à des vitesses de coupe allant jusqu’à 750 m/mn, on peut atteindre un taux d’enlèvement de copeaux 15 à 40 fois supérieur à celui obtenu avec des outils au carbure. Ces matériaux sont encore peu utilisés pour le fraisage en raison de leur faible résistance à la rupture.
Forte usure des outils, courte durée de vie
Une simple comparaison de la longévité des outils en fonction des matériaux souligne à quel point les superalliages sont difficiles à usiner. Même si une longévité de plusieurs jours n’est pas rare à l’usinage de l’aluminium, elle chute à huit heures pour l’acier de décolletage, à 45 minutes pour les aciers traités 42CrMo4 et à 5 à10 minutes pour les superalliages. Lors de l’usinage de pales de turbines forgées en Inconel 718, les outils en carbure non revêtus ont eu une durée de vie de moins de 1 minute. Cette durée a pu être passée à environ 6 minutes avec des revêtements de TiAIN et à 25 minutes avec un revêtement dérivé de TiAIN-SN2.

à propos de fabrication
les plus lus
à lire aussi