Automatisation : Kammerer Gewindetechnik mise sur WFL
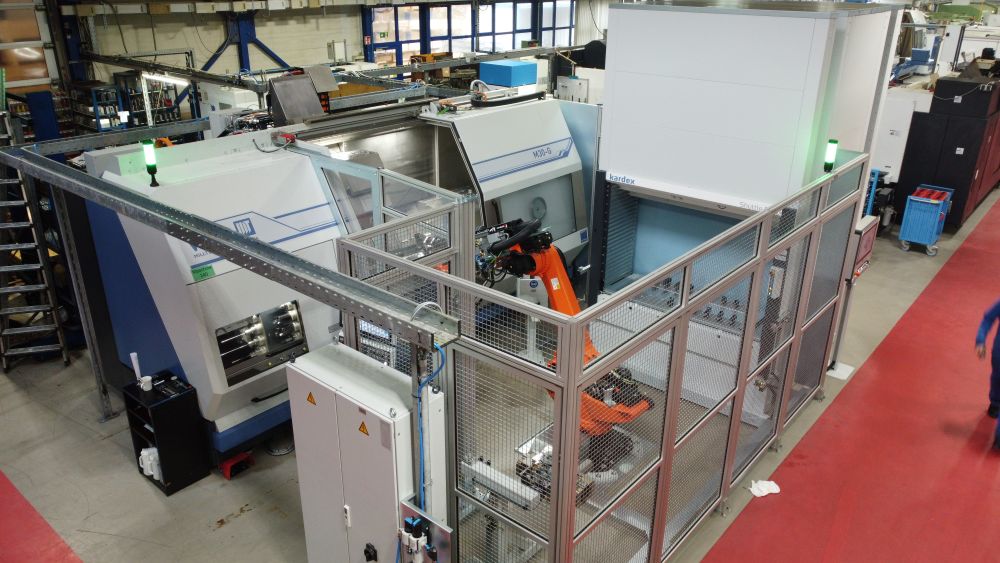
« Nos écrous de vis à billes exigent une précision extrême. La tolérance entre le pas de vis et le système de recirculation constitue notamment un véritable défi : ici, quelques centièmes de millimètre déterminent si une pièce est conforme ou doit être rebutée », explique Martin Huber, responsable lean chez Kammerer.
Ainsi, pour fiabiliser cette production complexe, la firme allemande a renouvelé sa confiance envers le constructeur autrichien WFL Millturn Technologies, avec l’acquisition d’un centre complet M30-G Millturn qui vient compléter un modèle M40 déjà en service.
Un usinage complet et automatisé
Il faut dire que l’usinage d’un écrou de vis à billes cumule plusieurs opérations critiques : tournage du contour extérieur, perçage traversant, filetage intérieur, fraisage des poches, ébavurage, intégration des circuits de recirculation et perçage des points de lubrification… Autant d’opérations que WFL parvient à regrouper en une seule machine, grâce à une architecture qui cumule rigidité et stabilité thermique. L’intégration native des cycles de filetage et de mesure spécifiques au constructeur, couplée à la programmation sous TopSolid, permet d’éliminer les reprises de pièces manuelles, tout en garantissant une répétabilité exemplaire. Et pour preuve : sur une série test de 600 pièces, l’atelier n’a enregistré que six rebuts.
L’îlot M30-G a par ailleurs été entièrement automatisé pour répondre aux contraintes actuelles de main-d’œuvre et élargir les plages horaires de fonctionnement, tout en garantissant une qualité constante. Pour ce faire, la machine est couplée à une tour de stockage Kardex de 28 niveaux pouvant accueillir jusqu’à 300 pièces brutes et finies. Un robot polyarticulé assure quant à lui le chargement et le déchargement, tandis qu’un système automatique gère le changement des mors sur la broche principale et la contre-broche. Cette configuration permet à l’atelier d’enchaîner des séries variées de 10 à 15 pièces, voire de traiter des pièces unitaires sans réintervention manuelle.
L’installation a ainsi démontré sa capacité à fonctionner en totale autonomie jusqu’à 21 heures consécutives. « Nous avons déjà laissé fonctionner l’installation seule du vendredi à 15 heures jusqu’au samedi midi. Nous avons arrêté la machine à midi le samedi, mais personne ne sait combien de temps elle aurait encore pu continuer à produire », souligne Martin Huber. De quoi libérer les opérateurs pour la supervision d’autres postes et améliorer durablement leurs conditions de travail : « La digitalisation et l’automatisation sont aujourd’hui déterminantes pour attirer de bons collaborateurs et les conserver durablement dans l’entreprise », poursuit-il en ce sens.
Une synergie technologique croisée
À noter que la collaboration entre les deux entreprises dépasse le cadre d’une simple relation client-fournisseur : les vis à billes conçues par Kammerer équipent elles-mêmes certains centres d’usinage de grande capacité de WFL, à l’image du M200 Millturn. En effet, ces vis à billes se distinguent par un pas spécialement adapté permettant l’utilisation de billes de plus grand diamètre, et garantissent le guidage précis et dynamique des axes, même sous fortes charges. « Avec WFL, nous avons un partenaire fiable qui comprend nos exigences et avec lequel nous continuerons à nous développer à l’avenir », résume Martin Huber. De quoi illustrer la parfaite complémentarité technique entre les deux acteurs industriels.

à propos de fabrication

les plus lus
à lire aussi