« Ne pas laisser de place à l’incertitude avant la première coupe »
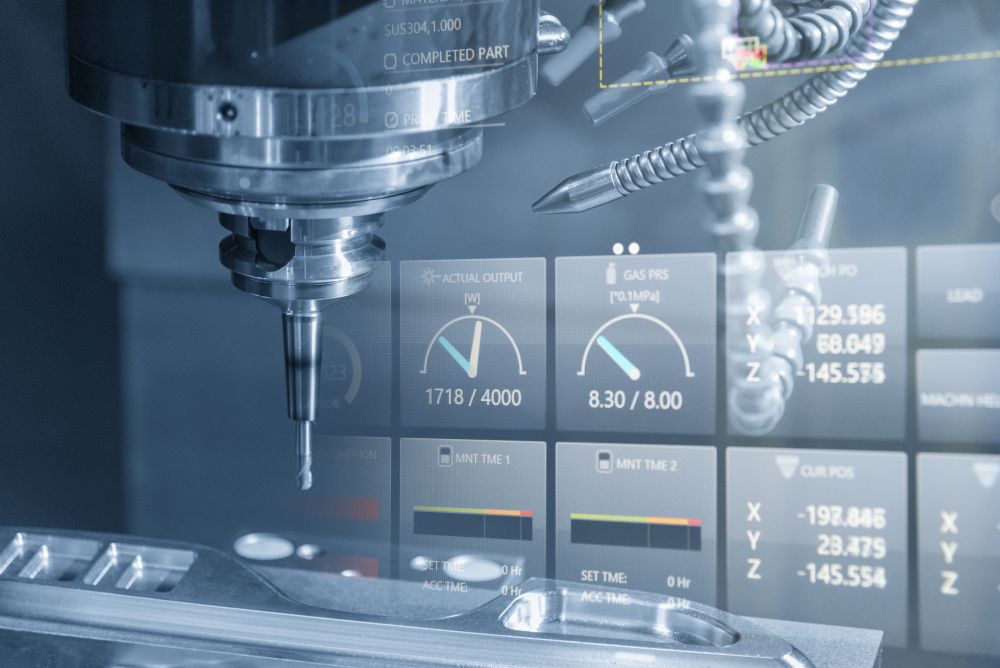
Une erreur de programmation peut entraîner des dommages matériels, des rebuts et des heures de production perdues. En vérifiant virtuellement chaque étape du processus, les industriels peuvent réduire ces risques et aborder la mise au point sur machine dans de meilleures conditions.
Dans l’aéronautique, l’usinage de pièces à forte valeur ajoutée ne tolère guère l’improvisation. À mesure que les programmes gagnent en complexité, la vérification numérique devient un levier essentiel pour anticiper les collisions, préserver les équipements et réduire les temps de mise au point. Mais la simulation réalisée en FAO suffit-elle à garantir la fiabilité d’un programme CN ? Quels apports attendre du jumeau numérique et comment s’assurer qu’il reste fidèle à la réalité de l’atelier ? Mehdi Saint-Ange, business entity manager France de la division Production Software d’Hexagon, revient sur les enjeux de cette validation en amont de la production.
Quels sont les points vulnérables liés à l’usinage de pièces aéronautiques à forte valeur ajoutée ?
Dans le secteur aéronautique, la fabrication de composants à forte valeur ajoutée repose sur des opérations d’usinage complexes et exigeantes. Lorsqu’une pièce atteint un stade avancé de sa fabrication, par exemple à l’étape de finition cinq axes, le moindre incident peut entraîner des conséquences importantes. Une erreur de programmation, une collision ou un mouvement machine inattendu peut entraîner la mise au rebut d’une pièce déjà fortement valorisée, endommager le montage ou immobiliser un moyen de production critique.
Dans ce contexte, sécuriser le programme avant sa première exécution sur machine devient essentiel. Un niveau de vérification suffisamment avancé en amont permet en effet de réduire les incertitudes, tout en limitant les essais longs et coûteux directement sur le moyen de production. Cet enjeu prend encore davantage d’importance à mesure que les programmes gagnent en complexité et que les cycles d’usinage s’allongent.
Pourquoi la vérification d’un programme d’usinage ne peut-elle pas se limiter à la simulation réalisée dans un logiciel de FAO ?
Les industriels cherchent de plus en plus à enchaîner plusieurs opérations sans démonter ni repositionner la pièce, afin de conserver les mêmes références géométriques et de réduire les risques liés aux manipulations successives. Un programme CN peut ainsi enchaîner fraisage cinq axes, tournage, palpage ou transfert de pièces. Si chaque opération isolée semble maîtrisée, une certaine complexité fait surface lorsque machine, outils, montages et matière interagissent tout au long de la séquence. Plus le programme orchestre d’opérations et de mouvements, plus sa vérification doit donc porter sur l’ensemble de l’environnement d’usinage.
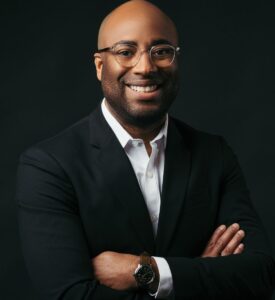
Mehdi Saint-Ange est business entity manager France de la division Production Software d’Hexagon.
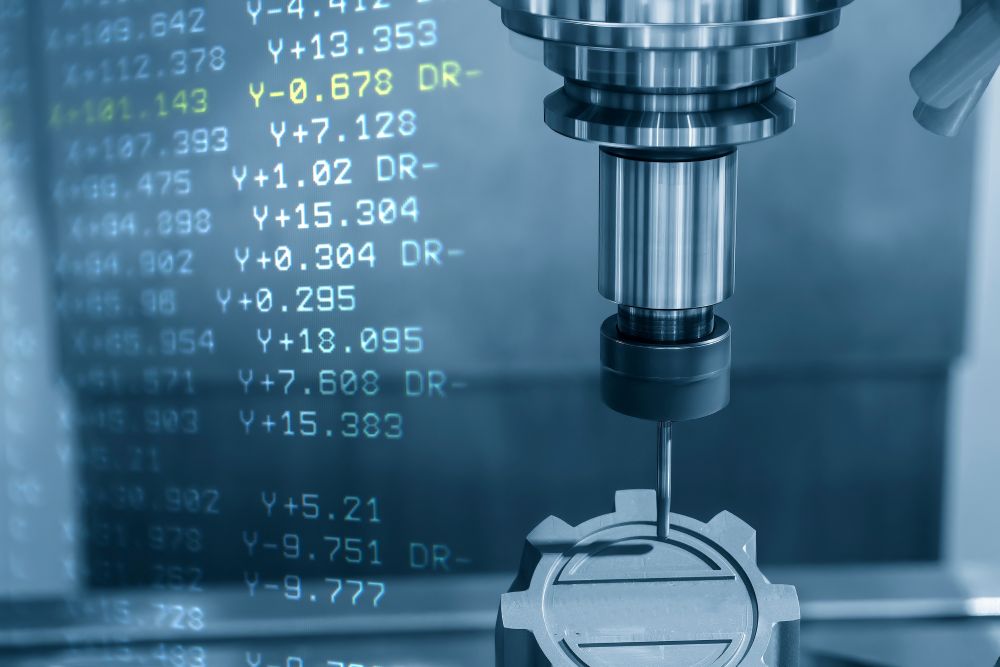
La vérification doit ainsi aller au-delà de la seule trajectoire outil. Pendant la programmation FAO, la simulation constitue un premier niveau de contrôle, puisqu’elle permet de visualiser l’enlèvement de matière, de vérifier l’accessibilité et de détecter certaines collisions, zones oubliées ou positions hors d’atteinte. Cependant, la machine ne reçoit pas une trajectoire FAO. Elle reçoit un programme CN post-traité. Le post-processeur traduit ce qui a été défini dans la FAO en code spécifique au contrôleur. Il intègre cycles, transformations de coordonnées, macros, correcteurs et fonctions machine. Cette étape peut donner lieu à de mauvaises surprises. Et pour cause, une transformation de coordonnées peut modifier la relation entre l’outil et la pièce tandis qu’un déplacement rapide apparemment sans risque peut se rapprocher dangereusement d’un montage ou traverser de la matière dans l’environnement machine complet.
Quel rôle joue la simulation CN dans la vérification d’un programme d’usinage avant son exécution sur machine ?
Un logiciel dédié à la simulation et à la vérification CN apporte un contrôle supplémentaire. En relisant le programme CN post-traité et en le confrontant au jumeau numérique de la machine, il permet d’analyser les mouvements des axes et les dégagements, mais aussi d’identifier les risques de collision avec les montages ainsi que l’évolution de la matière avant la première coupe. La simulation CN complète ainsi celle de la FAO : quand l’une accompagne la définition de la stratégie d’usinage, l’autre vérifie le programme tel qu’il sera interprété par le contrôleur et permet l’optimisation du parcours pour gagner en productivité machine.
Quels sont les critères à réunir pour qu’un jumeau numérique constitue une représentation fiable de la machine réelle ?
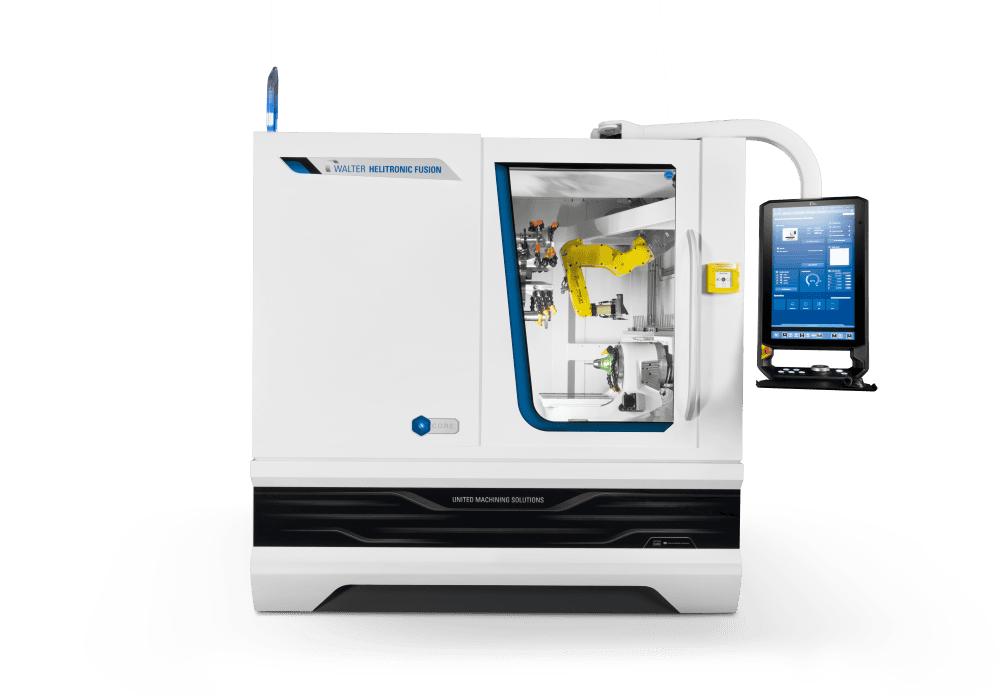
Un jumeau numérique de machine ne conserve sa valeur que s’il est précis et correctement maintenu. Pour ce faire, il doit fidèlement représenter la cinématique de la machine, les limites d’axes, les tables, broches, tourelles, montages, assemblages d’outils, porte-outils et matières brutes afin de fournir une base fiable pour la décision de mise en production.
Une telle exigence de fidélité prend tout son sens sur les équipements cinq axes et multitâches, où les interactions entre les différents éléments de la machine peuvent fortement évoluer au cours du cycle. En effet, la pointe de l’outil peut rester sur la trajectoire prévue tandis que le porte-outil se rapproche dangereusement de la pièce. Une table rotative peut amener la pièce vers la tête de broche. Une pièce de tournage-fraisage peut également être transférée entre plusieurs broches et changer d’orientation avant son achèvement.
Comment garantir la fiabilité des résultats de simulation tout au long de la préparation et de l’exécution d’un programme d’usinage ?
L’état de la matière joue un rôle tout aussi essentiel. Chaque opération doit commencer avec le volume réellement laissé par l’étape précédente. La simulation d’enlèvement de matière permet de mettre en évidence des surcoupes, des zones non usinées, des décalages incorrects, des engagements inattendus ou des collisions avec des volumes qui auraient déjà dû être supprimés. La comparaison avec la géométrie cible aide à identifier l’origine d’un écart.
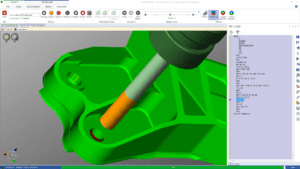
À mesure que les programmes gagnent en complexité, la vérification numérique devient un levier essentiel pour anticiper les collisions, préserver les équipements et réduire les temps de mise au point.
La configuration virtuelle doit rester alignée avec la réalité de l’atelier au fil des évolutions du programme, des montages et des réglages machine. Cet alignement suppose un suivi clair des paramètres et de leurs mises à jour, car une simulation très détaillée fondée sur une configuration devenue obsolète n’apporte que peu de garanties pour la production en cours.
La traçabilité permet alors de conserver la mémoire de ce qui a été vérifié, de la configuration machine retenue et des points qui nécessitent encore l’appréciation de l’opérateur. Elle rappelle aussi une limite essentielle de la simulation : tout élément absent du modèle reste, par définition, hors de son champ d’analyse.
Quels gains les industriels peuvent-ils attendre d’une vérification plus poussée des programmes CN avant leur première exécution sur machine ?
La vérification numérique ne supprime pas pour autant la nécessité d’une première exécution sur machine. Celle-ci conserve le rôle essentiel de confirmer le comportement physique de la coupe, la tenue du bridage, l’état des outils et les conditions réelles du procédé.
Une vérification en amont permet cependant d’aborder cette phase de mise au point avec plus de maîtrise. Le programmeur peut analyser les interactions complexes avant de mobiliser la machine, tandis que l’opérateur concentre son expertise sur les phénomènes physiques du process d’usinage, ceci permettant une réduction des temps de mise au point et augmentant le niveau de confiance des projets complexes. La première exécution devient ainsi une étape de validation du procédé plutôt qu’une phase de découverte du programme.
Les pièces aéronautiques, les stratégies d’usinage et les machines multitâches gagnent en complexité. Dans ce contexte, les méthodes de validation se doivent d’évoluer au même rythme. En déplaçant davantage de vérifications en amont, les industriels peuvent réduire le temps de « prove-out » sur machine, sécuriser la mise en production et préserver la disponibilité des équipements spécialisés.

à propos de fabrication
les plus lus
à lire aussi